English
 中文简体
 Français
 Español
Content
- 1 Où se situe la technologie de couture dans le coût d’un vêtement
- 2 Cinq technologies de couture actuellement adoptées
- 3 À quoi ressemble la technologie de couture sur les tricots extensibles
- 4 Ce qu'il faut vérifier dans la salle de couture avant de passer la commande
- 5 Pourquoi l'intégration verticale change l'équation de la technologie de couture
- 6 Cousu ou scellé : un deuxième ensemble de technologies de couture
- 7 Échelle, automatisation et signification réelle des chiffres
- 8 Quatre erreurs que font les acheteurs à propos de la technologie de couture
- 9 Ce qui vient ensuite et ce que cela vaut pour vous
Une commande de 50 000 pièces de sweats à capuche en polaire de 280 g/m² peut absorber 55 à 65 % de son temps de production total dans la seule salle de couture. Modifiez la densité des points d'un point par pouce, ajoutez une opération de point de recouvrement ou perdez deux machines en raison d'une panne, et un plan de 20 jours devient tranquillement un plan de 28 jours. C'est pourquoi la technologie de couture est importante pour les acheteurs : elle détermine le coût unitaire de la main-d'œuvre, la qualité des coutures et si une usine peut encore gagner de l'argent avec une commande répétée de 600 pièces.
La conclusion vient en premier. Seules trois avancées dans la technologie de la couture changent véritablement ce qu’un acheteur paie et reçoit. Ils réduisent les variations entre un opérateur et l’autre, raccourcissent le temps nécessaire au changement de style et rendent les données de qualité traçables. Les écrans tactiles, les applications téléphoniques et les invites vocales n’ont d’importance que dans la mesure où ils répondent à ces trois objectifs.
Où se situe la technologie de couture dans le coût d’un vêtement
La couture est l’étape la plus exigeante en main-d’œuvre de la fabrication de vêtements. Pour une commande typique de tricots, la coupe peut nécessiter environ 8 pour cent de la main-d'œuvre directe, la finition et l'emballage 15 pour cent supplémentaires et la couture les 70 pour cent restants ou plus. Des changements relativement mineurs dans l’atelier de couture modifient donc le prix total plus que presque tout ce qu’une usine fait.
Quatre familles de machines effectuent l'essentiel du travail sur une ligne de tricot, et chacune a sa propre courbe technologique :
- Machines à point noué, utilisées pour les coutures principales, les pattes de boutonnage et les surpiqûres, où la longueur du point et la tension du fil déterminent si une couture s'ouvre lorsque le vêtement s'étire.
- Machines surjeteuses, qui coupent et relient un bord en un seul passage et définissent la marge de couture selon laquelle un vêtement tricoté vivra ou mourra.
- Machines à points de recouvrement, qui produisent les ourlets plats et extensibles et les finitions d'encolure qui définissent les vêtements de sport et de loisirs.
- Des unités spécialisées telles que des machines à boutonnières, à points d'arrêt et à ourlets invisibles, ainsi que des équipements de collage et de rubanage des coutures pour les coutures scellées plutôt que cousues.
Les anciennes machines à point noué fonctionnent à une vitesse fixe et dépendent entièrement du pied et de l'œil de l'opérateur. Les plus récents lisent le tissu, ajustent l'entraînement, coupent le fil automatiquement et signalent leur propre sortie. C’est dans l’écart entre ces deux générations que se situe l’essentiel de la différence de coût.
Cinq technologies de couture actuellement adoptées
Les brochures des salons répertorient des dizaines de fonctionnalités. En pratique, cinq d’entre eux sont passés du statut de nouveauté à celui de standard dans des ateliers de production sérieux.
Fonctionnement sans pédale et coupe-fil automatique
Le remplacement de la pédale par une genouillère, un capteur ou un bouton libère les deux mains de l'opérateur pour guider le tissu. La coupe automatique élimine les queues de fil sans coupe séparée. L’effet n’est pas principalement la vitesse. C'est une question de cohérence : deux opérateurs du même style produisent des temps d'une seule pièce beaucoup plus rapprochés, ce qui rend la proposition d'une commande de 5 000 pièces beaucoup moins risquée.
Changeurs de canette automatiques et capteurs de niveau de canette faible
Un changement manuel de canette coûte 30 à 60 secondes d'arrêt de la machine plus quelques secondes de réenfilage. Sur une ligne produisant 300 pièces par heure, ça s'accumule vite. Les changeurs automatisés échangent les canettes en quelques secondes et les capteurs de faible bobine arrêtent la machine avant qu'une couture ne manque de fil. Les acheteurs voient rarement cette technologie, mais ils la ressentent dans les délais de livraison.
Systèmes de couture Vision et d'alimentation numérique
Une caméra suit le bord de la couture tandis qu'un entraînement servocommandé s'ajuste à l'étirement du tissu. Sur le jersey de coton et d'élasthanne, c'est souvent la différence entre une couture latérale nette et une couture ondulée. L'alimentation numérique permet également à une usine de composer des valeurs d'alimentation différentielles pour un jersey simple de 180 g/m² et un molleton de 320 g/m² sans réinitialiser mécaniquement l'ensemble de la machine.
Surveillance en temps réel et données au niveau de la machine
Chaque machine d'une ligne moderne peut signaler sa production, ses temps d'arrêt et ses reprises à un système d'atelier. Pour l’acheteur, la valeur pratique est simple. Une date de livraison construite sur les données de la machine est un planning ; une date de livraison construite sur le devis d'un superviseur est un espoir. Lorsqu’une usine peut afficher la production horaire par ligne, les discussions sur la capacité deviennent beaucoup plus courtes.
Machines Modulaires et Convertibles
Les gabarits à changement rapide, les jeux de jauges réglables et les accessoires modulaires permettent à une seule machine de gérer plusieurs opérations. Cela est particulièrement important pour les commandes inférieures à 1 000 pièces, où le coût de l'arrêt d'une ligne pour rééquiper peut dépasser la valeur de la commande elle-même.
| Technologie | Problème qu'il résout | Ce que l'acheteur observe | Que vérifier |
|---|---|---|---|
| Fonctionnement sans pédale | Mains de l'opérateur occupées par la commande à pédale | Temps d'une seule pièce plus cohérent | Répartition entre l'opérateur le plus rapide et le plus lent |
| Changeur de canette automatique | Arrêts machine répétés | Des dates de livraison plus prévisibles | Machines par opérateur sur la ligne |
| Couture vision et alimentation numérique | Bords ondulés sur mailles extensibles | Coutures plus plates et plus droites | Dossiers de tests de couture en interne |
| Surveillance en temps réel | Progression de la production opaque | Dates de livraison appuyées par des données | Accès à la sortie de ligne horaire |
| Luminaires modulaires | Temps d'arrêt de la ligne lors d'un changement de style | Les petites commandes restent viables | Engagement de temps de changement |
À quoi ressemble la technologie de couture sur les tricots extensibles
Les tissus tricotés se comportent différemment des tissus et l'atelier de couture doit compenser. Trois variables déterminent si un vêtement en maille survit à son premier lavage :
- Densité des points. La plupart des vêtements tricotés sont cousus à raison de 8 à 12 points par pouce, les maillots simples plus légers se situant dans le haut de cette fourchette. Trop peu de points et les écarts de couture ; trop et l’aiguille perce le tissu et invite à courir.
- Élasticité des coutures. L'allongement du fil doit correspondre globalement à celui du tissu. Une couture qui s'étire à seulement 15 pour cent sur un tissu qui s'étire à 40 pour cent échouera la première fois que quelqu'un passera le vêtement par-dessus sa tête. Un allongement du fil de 20 à 30 pour cent est courant sur les tricots extensibles.
- Pression du pied-de-biche. Une pression excessive sur un jersey comprime le tissu avant l'aiguille et le repousse ensuite, produisant un bord ondulé qu'aucune pression ne pourra fixer.
Lorsqu’une usine peut prouver que ces variables sont sous contrôle, elle dispose généralement d’un laboratoire de couture. Les tests qui méritent d'être posés sont le glissement des coutures selon ASTM D1683, la résistance des coutures selon ISO 13935-2 et la récupération élastique selon ASTM D2594. Sur un legging en coton et élasthanne de 220 g/m², une résistance minimale des coutures de 250 à 300 N au niveau de l'entrejambe critique et des coutures latérales est une attente raisonnable.
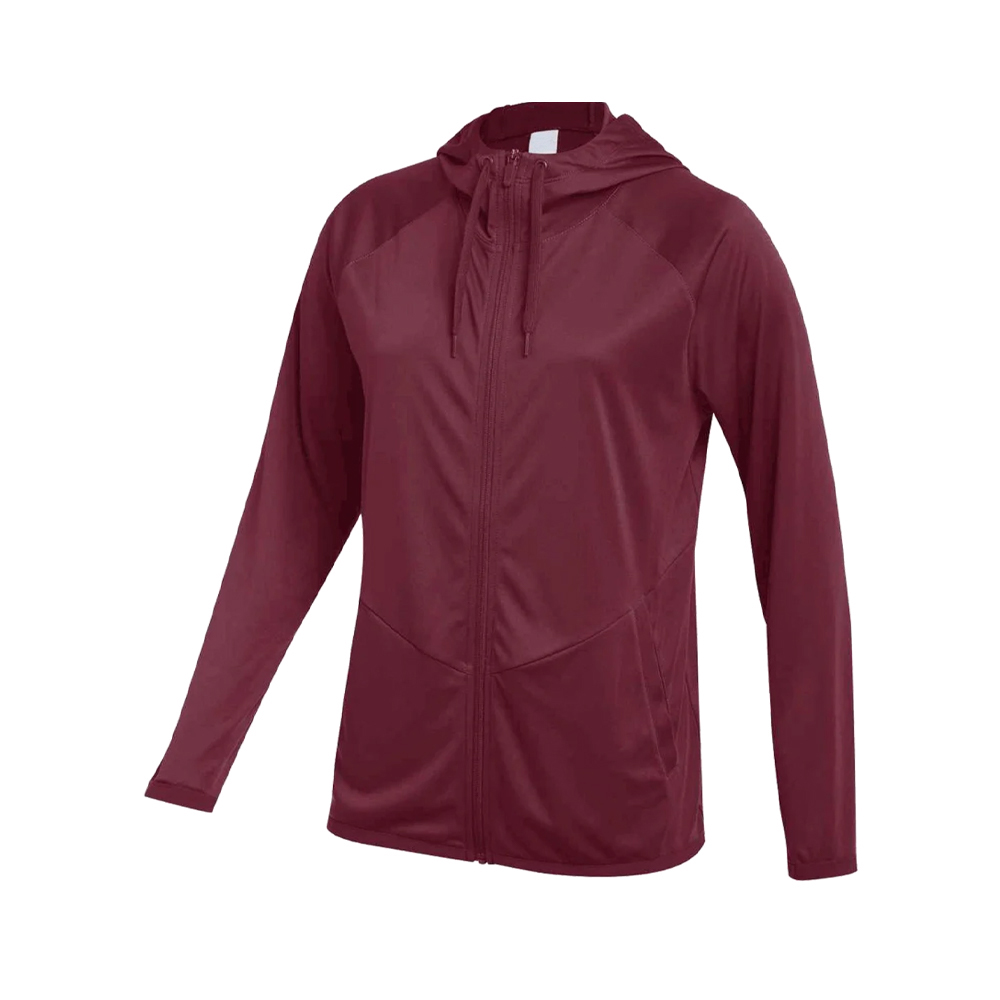 Veste d'entraînement sport à séchage rapide pour femmes Conçue pour les athlètes féminines dynamiques, cette veste d'entraînement Nike marron redéfinit les vêtements de sport polyvalents, alliant agilité légère comme une plume et tissu aux performances avancées... Voir le produit →
La même norme sépare les vêtements de sport des tricots basiques. Une veste d'entraînement à séchage rapide utilise les mêmes familles de points de recouvrement et de surjet qu'un sweat à capuche en coton, mais avec des tolérances plus strictes sur l'entraînement différentiel et la sélection du fil, car le tissu doit bouger sans se froisser.
Ce qu'il faut vérifier dans la salle de couture avant de passer la commande
Les auditeurs d'usine passent souvent la majeure partie de leur temps sur l'atelier de coupe et sur la table d'inspection finale, puis passent à la couture en dix minutes. Cet ordre est à l’envers. Demandez :
- Nombre de machines par type, plus âge moyen des machines. Une gamme de machines du début des années 2000 et une gamme de modèles actuels peuvent différer de 15 à 20 % en termes de rendement par opérateur sur le même style.
- Que la ligne fonctionne sur un système de suspension ou sous forme de faisceaux. Les systèmes de suspension maintiennent les pièces individuelles en mouvement, coupent le travail en cours et facilitent grandement l'équilibrage des opérations lorsqu'un style comporte plus de 30 étapes de couture.
- Rendement du premier passage, pas taux de réussite final. Une usine qui rapporte 95 pour cent de bons du premier coup vous dit quelque chose de différent d'une usine qui retravaille tout et qui rapporte 99 pour cent à la fin de la ligne.
- Temps de changement de style. Demandez combien de temps il faut entre l’échantillon approuvé et la sortie de la ligne complète. Moins de trois jours, c'est fort, une semaine est réalisable, et deux semaines indiquent généralement que la ligne n'est pas véritablement modulaire.
- Équipement de laboratoire interne pour les tests de résistance des coutures et d’étirement, et qui l’utilise.
Ces cinq réponses vous en disent plus sur les risques de livraison que n'importe quelle brochure sur l'automatisation.
Pourquoi l'intégration verticale change l'équation de la technologie de couture
La couture n'est que le milieu de la chaîne. Tissus tissés et teints par le même groupe, broderies et impressions réalisées en interne et lavage des vêtements sous un même toit : l'atelier de couture reçoit du matériel dont le retrait, la largeur et le toucher ont déjà été vérifiés. Il n’y a aucun débat au quai de chargement pour savoir à qui appartient un lot manquant.
Un groupe contrôlant le tissage, la teinture et la finition, la broderie, l'impression, le lavage et la production de vêtements peut déplacer une commande du tissu gris au vêtement fini sans la confier à un entrepreneur extérieur. Cela compte pour production fiable de vêtements de loisirs , où un petit écart dans le rétrécissement du tissu peut gâcher le rendement d'une ligne de couture entière.
L'intégration verticale n'améliore pas automatiquement la couture et ne remplace pas une machine calibrée ou un opérateur formé. Ce qu’il supprime, c’est une catégorie de retard qu’aucune technologie de couture ne peut corriger : l’attente.
Cousu ou scellé : un deuxième ensemble de technologies de couture
Toutes les coutures d’un vêtement moderne ne proviennent pas d’une aiguille. Les bandes de couture thermosoudées, le collage par ultrasons et le renforcement à base de colle sont désormais la norme sur les vêtements d'extérieur et de performance. Une veste d'extérieur entièrement scellée peut contenir 8 à 12 mètres de ruban de couture, appliqué à des températures généralement comprises entre 130 et 180 degrés Celsius selon le tissu et la chimie du ruban. Appliqué à une mauvaise température ou passé en machine trop rapidement, le ruban sera parfait sur la table d'inspection et se décollera au lavage.
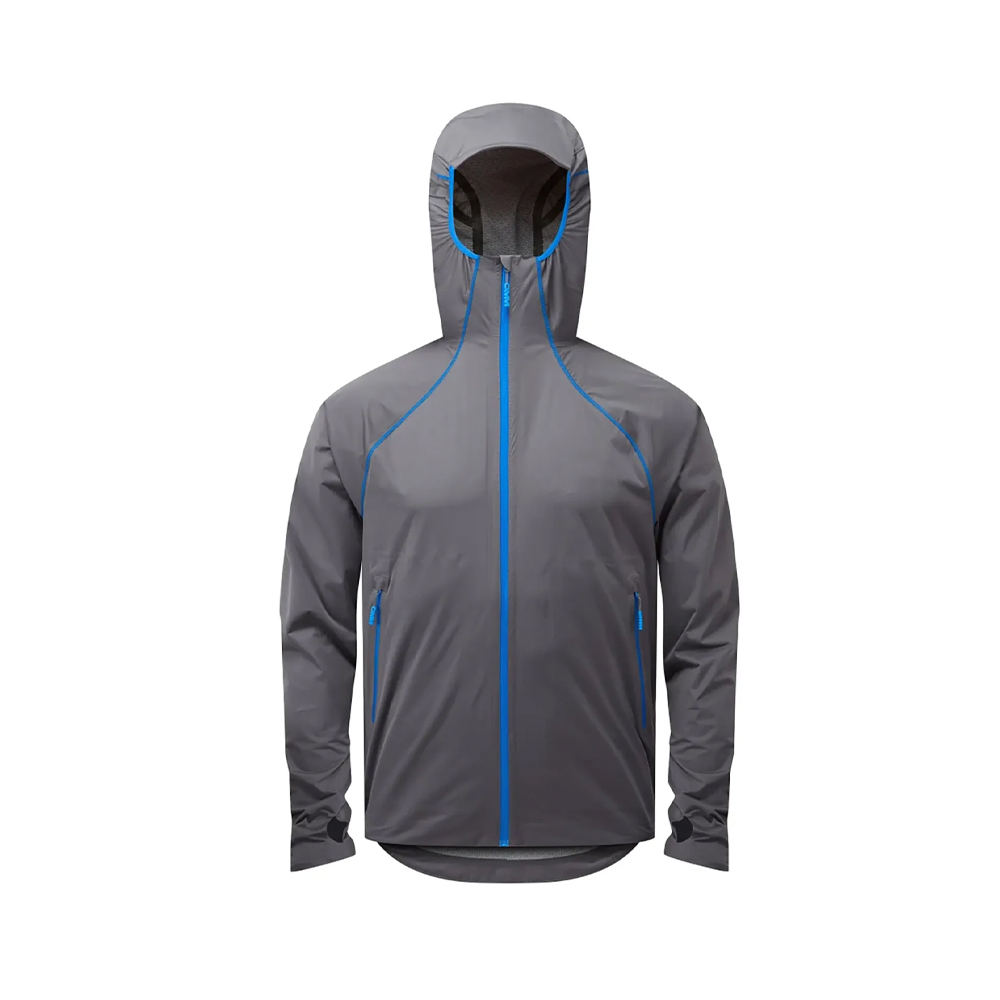 Veste d'extérieur Full Glue Ultra pour hommes Conçue pour les aventuriers masculins en plein air, la veste allie confort extensible dans quatre sens et responsabilité environnementale robuste pour devenir votre compagnon ultime pour la montagne... Voir le produit →
Les acheteurs doivent demander les résultats de résistance au pelage pour la combinaison spécifique de tissu et de ruban utilisée sur leur commande, et non un certificat générique du fournisseur de ruban. La même discipline s'applique au lavage des vêtements, une opération qui se comporte comme une couture à l'envers : un lavage interne contrôlé à une température définie maintient la variation de teinte et le rétrécissement dans les limites de tolérance, tandis qu'un lavage externalisé introduit une variable que l'atelier de couture ne peut pas compenser.
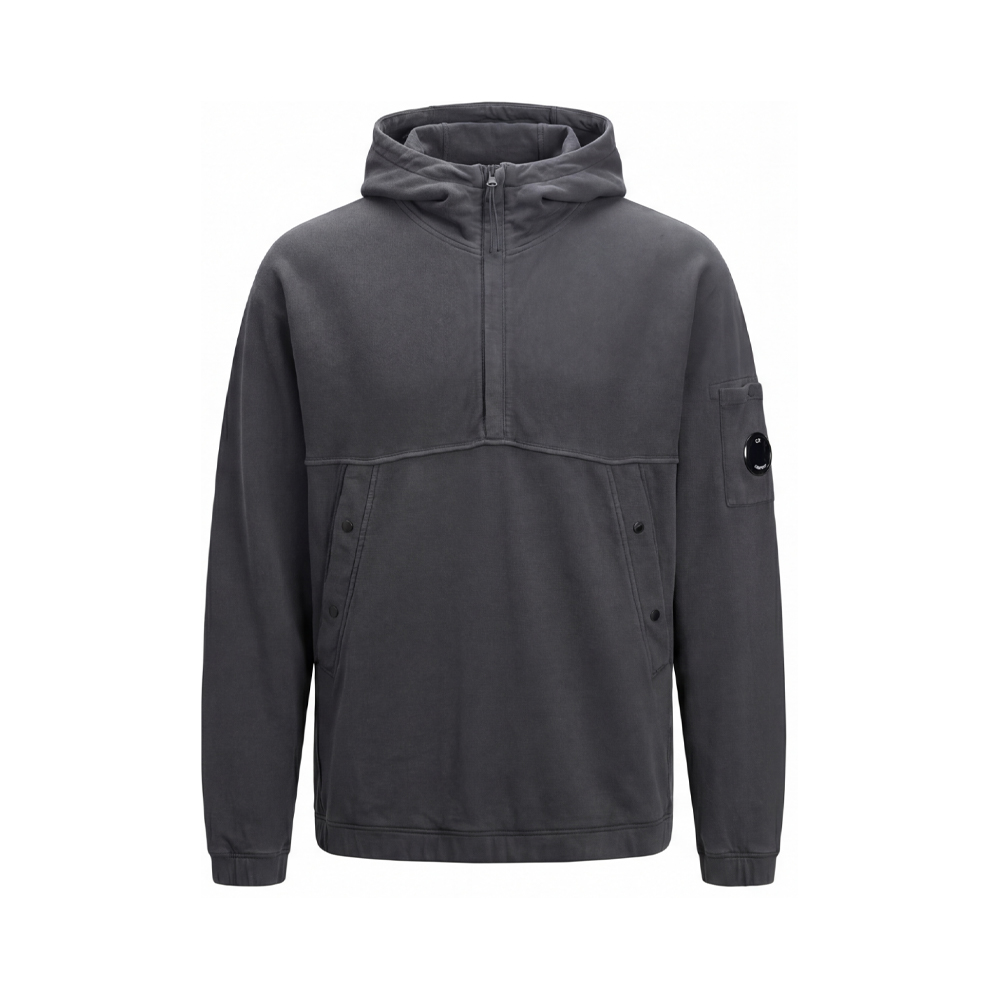 Chemise à capuche à demi-fermeture éclair pour lavage de vêtements pour hommes Conçu pour l'homme moderne, ce sweat à capuche demi-zippé allie des matériaux durables de première qualité, un lavage méticuleux des vêtements et un design fonctionnel pour redéfinir le luxe décontracté. Le tissu... Voir le produit →
Échelle, automatisation et signification réelle des chiffres
Les chiffres de capacité sont faciles à mal interpréter. Un fabricant comptant plus de 1 500 employés, gérant 30 lignes de production de cintres et expédiant environ 16 millions de pièces tricotées par an, opère à une échelle où l'automatisation est rentable. À ce volume, un changeur de canette automatique permettant d’économiser quatre secondes par pièce vaut la peine d’être acheté. À 50 000 pièces par an, ce n’est pas le cas.
Ce que cette échelle signifie pour un acheteur est plus étroit et plus utile. La capacité des machines est suffisante pour protéger une fenêtre de livraison en cas de panne d'une ligne, et le volume de commandes est suffisant pour que les machines spécialisées restent occupées plutôt qu'inactives. Une usine travaillant sur plusieurs équipes sur 30 lignes peut absorber une commande urgente qui obligerait un petit fournisseur à sous-traiter, et la sous-traitance est généralement le domaine où la qualité des coutures dérive en premier.
La production binationale, avec une fabrication en Chine et au Vietnam, ajoute une deuxième dimension. Répartir les commandes sur deux sites n'est pas la même chose que d'avoir une salle de couture disponible à côté, mais cela réduit le risque qu'un seul arrêt d'usine entraîne avec lui la livraison d'une saison entière.
Quatre erreurs que font les acheteurs à propos de la technologie de couture
- En supposant que les nouvelles machines corrigent un mauvais modèle. Si la marge de couture du motif n'est pas adaptée à l'étirement du tissu, la meilleure machine de l'usine produira une mauvaise couture légèrement plus rapidement.
- Assimiler l’automatisation à un prix inférieur. Les machines automatisées augmentent les coûts d’amortissement et de maintenance. Ils ne réduisent le coût unitaire que lorsque les délais de changement et de reprise diminuent également.
- Traiter la vitesse comme un signal de qualité. Faire fonctionner une machine à points de recouvrement à vitesse maximale sur un jersey léger produit des points sautés et des plis. La vitesse optimale sur les tricots est souvent de 20 à 30 pour cent en dessous du plafond de la machine.
- Vérifier une catégorie et assumer le reste. Une usine qui coud d’excellents sweats à capuche en polaire n’a peut-être presque aucune expérience des coutures collées ou des vêtements de sport extensibles dans quatre sens.
Ce qui vient ensuite et ce que cela vaut pour vous
L'inspection par vision industrielle, la configuration des paramètres par téléphone et les opérations à guidage vocal passent toutes des cabines de démonstration aux halls de production. Ils sont véritablement utiles, mais leur valeur est limitée. L’inspection visuelle détecte les points sautés et les écarts de couture au fur et à mesure qu’ils se produisent. La configuration basée sur le téléphone réduit le temps nécessaire pour basculer une ligne d'une structure à une autre. Le guidage vocal réduit la courbe de formation des nouveaux opérateurs.
Aucun de ces éléments ne transformera une salle de couture désorganisée en une salle de couture fiable. Chacun d’eux réduit la variance et raccourcit le changement, ce qui ramène la conversation aux trois mêmes éléments : la qualité des points, le coût unitaire et la rapidité avec laquelle la ligne peut changer de style. Un fournisseur qui peut discuter de la technologie de couture en ces termes, avec des chiffres en pièce jointe, vous donne des informations sur la fabrication plutôt qu'une copie des ventes.
Ce qu’il faut retenir en pratique, c’est d’arrêter d’évaluer la technologie de couture comme une liste de caractéristiques et de commencer à l’évaluer comme un ensemble de tolérances. Demandez quelle densité de point l'usine utilise sur votre tissu spécifique, quelle résistance des coutures elle garantit, combien de secondes coûte un changement de canette et combien de temps prend un changement. Ces réponses sont mesurables, comparables entre fournisseurs et bien plus utiles que n’importe quelle brochure sur les machines.